Shandong Taixing Advanced Material Co., Ltd.
Ştiri

Hipofosfitul de aluminiu absoarbe umezeala? Cum ar trebui să fie depozitat?

2025-12-12 0 Lasă-mi un mesaj

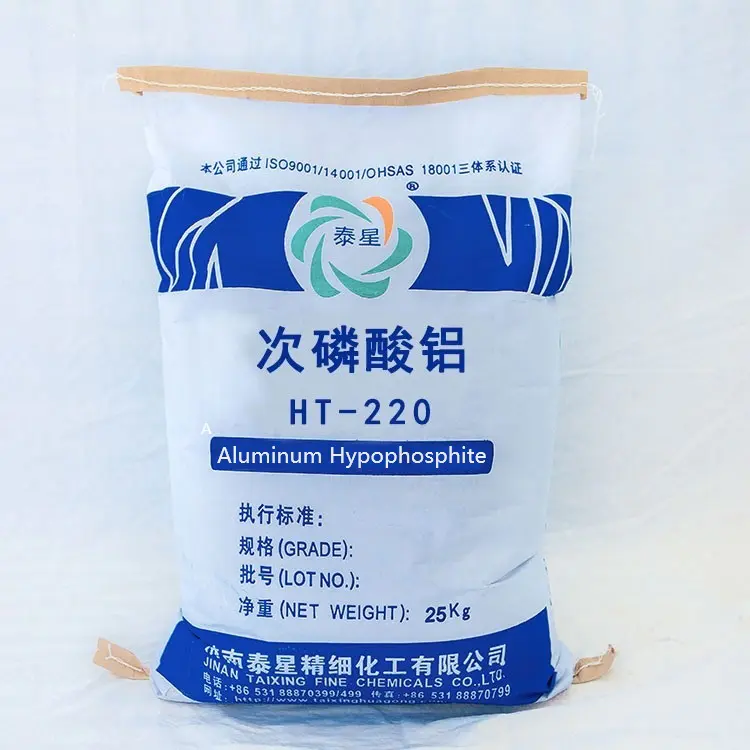
Hipofosfit de aluminiu (AHP)este un ignifug de înaltă performanță, fără halogeni, iar stabilitatea sa pe termen lung la depozitare este o condiție prealabilă importantă pentru asigurarea calității consecvente a produselor finite. Problema principală de care este preocupată în general industria este dacă absoarbe umezeala? Care sunt consecințele absorbției umidității? Și cum se păstrează științific? Acest articol va pătrunde la suprafață și va oferi un sistem cognitiv complet și un plan de management din perspectiva corelației dintre structura cristalului, chimia fizică a suprafeței și proprietățile materialelor.


I. Absorbția de umiditate a hipofosfitului de aluminiu: esență și limitări

În primul rând, concluzia de bază este că hipofosfitul de aluminiu are o anumită tendință higroscopică, dar higroscopicitatea sa este semnificativ mai mică decât multe alte săruri anorganice (cum ar fi polifosfatul de amoniu APP), care se află într-un interval controlabil. Esența și gradul de absorbție a umidității sunt determinate de următorii factori:

1. Proprietăți intrinseci ale structurii cristaline

Formula chimică a hipofosfitului de aluminiu este Al (H ₂ PO ₂) ∝, iar structura sa cristalină nu conține o cantitate mare de apă cristalină. Acesta este fundamental diferit de hidroxidul de aluminiu [Al (OH) ∝] sau anumiți borați hidratați. Absorbția sa de umiditate provine în principal din:

· Adsorbția fizică de suprafață: Grupările polare prezente pe suprafața particulelor (cum ar fi terminale - OH, P=O, etc.) adsorb moleculele de apă din aer prin legături de hidrogen.

·Condens capilar: Pentru pulberile fine, capilarul format de golurile dintre particule poate provoca condensarea vaporilor de apă în medii cu umiditate ridicată.

2. Variabile cheie care afectează rata și gradul de absorbție a umidității

· Suprafață specifică: cu cât dimensiunea particulelor este mai fină (cum ar fi la scară nanometrică sau ultrafină), cu atât este mai mare suprafața specifică, cu atât locurile polare mai expuse, cu atât rata de absorbție a umidității este mai rapidă și capacitatea de absorbție a umidității la echilibru este mai mare. Acesta este motivul principal pentru cerințele de depozitare mai stricte pentru pulberile ultrafine.

· Stare chimică de suprafață: AHP cu modificare hidrofobă de suprafață (cum ar fi tratamentul cu agent de cuplare cu silan) va reduce semnificativ higroscopicitatea acestuia. Stratul organic format din agenții de cuplare de pe suprafața particulelor protejează eficient grupurile polare și este o tehnologie cheie pentru îmbunătățirea stabilității la depozitare.

·Temperatura și umiditatea mediului: Umiditatea relativă (RH) a aerului este determinată de factori externi. Cu cât umiditatea este mai mare, cu atât este mai mare conținutul de umiditate la care se atinge echilibrul de absorbție a umidității. O creștere a temperaturii accelerează de obicei procesul cinetică higroscopică.


II. Reacția în lanț și riscurile de performanță cauzate de absorbția umidității

Absorbția de umiditate poate părea inofensivă, dar pentru materialele compozite polimerice, reacțiile chimice în lanț și modificările fizice pe care le declanșează pot duce la consecințe grave:

1. Degradarea prin hidroliză termică în timpul procesării (o lovitură fatală pentru rășina matricei)

·Acesta este riscul cel mai grav și ascuns. Dacă apa adsorbită de AHP nu este complet îndepărtată în timpul procesării (de obicei > 250 ℃), moleculele de apă vor deveni catalizatori puternici de hidroliză într-o stare topită la temperatură înaltă.

· Efectul asupra poliesterului (PBT/PET) și poliamidei (PA): umiditatea poate tăia rapid legăturile esterice sau amidice ale acestor polimeri, ducând la o scădere bruscă a greutății moleculare (reducerea vâscozității intrinseci), manifestată prin pierderea rezistenței la topire, fragilitatea produsului și colapsul proprietăților mecanice. Acest proces poate avea loc silențios în extrudere sau mașini de turnare prin injecție.

2. Potențială atenuare a eficienței ignifuge

·Umiditatea adsorbită de suprafață poate modifica traseul inițial de descompunere și temperaturaAHP, interferează cu mecanismul său precis de ignifugare cu matricea polimerică și poate duce la fluctuații sau nerespectarea nivelurilor de ignifugare.

3. Deteriorarea fluidității și dispersibilitatea pulberii

·După absorbția umidității, se produce aglomerarea între particule datorită efectului de punte lichidă, rezultând o fluiditate scăzută și dificultăți în alimentarea automată a dozării, ceea ce poate duce la defecte de dispersie neuniforme în produsul final.


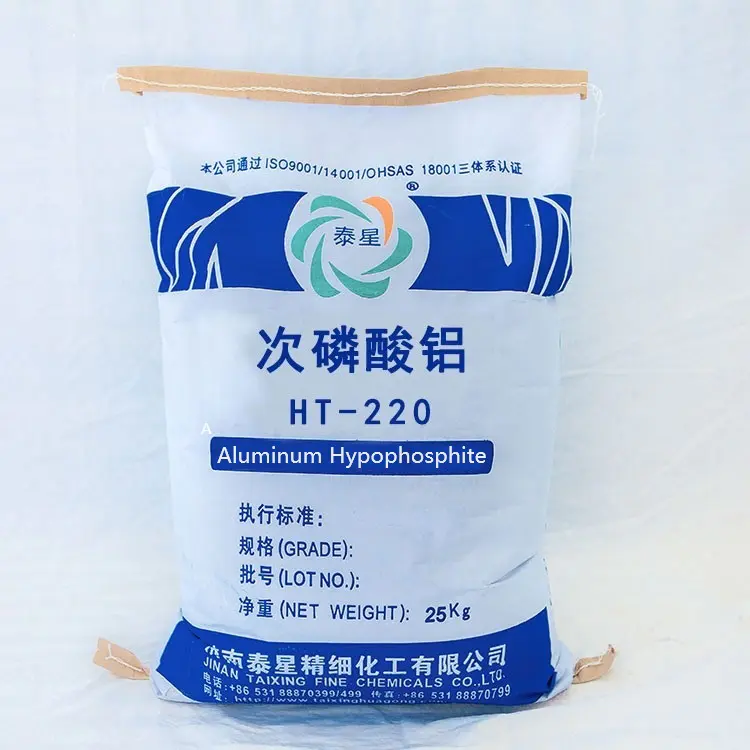
Aluminium Hypophosphite


III. Standarde științifice de management al depozitării: de la principii la practică

Pe baza înțelegerii de mai sus, propunem un plan sistematic de depozitare de „prevenire în primul rând, monitorizare ca supliment”.

Principiile de bază ale stocării

Izolați umiditatea, controlați temperatura, sigilați ambalajul, primul intrat, primul ieșit.

Proceduri specifice de operare

1. Specificații de ambalare

·De preferat: ambalaj dublu strat. Stratul interior este o pungă groasă de folie din polietilenă (PE) și sigilată la căldură, în timp ce stratul exterior este o pungă de hârtie kraft rezistentă la umiditate sau o pungă compozită aluminiu-plastic. Pentru aplicații cu cerere mare, punga interioară poate fi umplută cu azot uscat și sigilată.

· Ambalaj mare: punga de ton trebuie să fie căptușită cu folie PE rezistentă la umiditate, iar orificiul de evacuare trebuie să fie etanș etanș cu fermoar.

2. Cerințe de mediu de stocare

·Depozit: trebuie păstrat rece, uscat și bine ventilat. Se recomandă menținerea temperaturii ambientale sub 25 ℃ și a umidității relative sub 50% RH.

· Nu amestecați cu substanțe chimice precum acizi tari, baze tari, oxidanți etc.

· Amplasare: Depozitare perne de tavă, depozitate departe de pereți și podele pentru a preveni pătrunderea umezelii în sol.

3. Măsuri de prevenire a umidității în timpul utilizării

· Gata de utilizare după deschiderea pungii: După deschiderea ambalajului, întregul sac de materiale trebuie introdus în sistemul de amestecare de pre-uscare sau epuizat cât mai curând posibil.

·Manipularea materialelor nefolosite: Dacă punga nu este epuizată după deschidere, aceasta trebuie imediat resigilată ermetic sau transferată într-un recipient sigilat cu desicant. Nu este recomandat să expuneți materialele de despachetat într-un mediu de atelier deschis pentru o perioadă lungă de timp.

·Proces de pre-uscare (recomandat): Pentru sistemele cu rășini precum PA și PBT care sunt extrem de sensibile la umiditate, se recomandă insistent să se usuce AHP împreună cu rășina înainte de amestecare. Condițiile uzuale de uscare sunt: ​​uscare la 80-100 ℃ timp de 3-4 ore într-un tambur cu vid sau cuptor cu circulație a aerului cald. Acest lucru nu numai că elimină apa adsorbită, dar asigură și siguranța procesării.

4. Monitorizare și confirmare a calității

·Inspecție din fabrică: Măsurați conținutul inițial de umiditate al produsului (cum ar fi metoda Karl Fischer) și stabiliți datele de referință.

·Inspecție regulată: pentru materialele de stoc, în special cele cu ușoare deteriorare a ambalajului sau ambalaj deschis, verificați în mod regulat dacă nu se adună.

· Confirmare înainte de utilizare: Dacă există vreo îndoială cu privire la starea de uscare a materialului, înainte de utilizare ar trebui să se efectueze un simplu „test de topire” sau o prelucrare la scară mică pentru a observa dacă există bule în topitură și dacă există anomalii în performanța produsului.


Concluzie: luați în considerare gestionarea stocării ca parte a procesului tehnic

Higroscopicitateahipofosfit de aluminiunu este un defect de netrecut, ci un parametru tehnic care poate fi controlat pe deplin prin înțelegere științifică și standarde riguroase. Înțelegerea mecanismului de absorbție a umidității ne permite să trecem de la răspunsul pasiv la prevenirea activă.

Pentru producătorii de materiale compozite, stabilirea și implementarea unei proceduri standard de operare (SOP) stricte pentru depozitarea și pretratarea AHP este la fel de importantă ca și selectarea unui furnizor de încredere. Aceasta nu este doar o măsură necesară pentru a asigura stabilitatea materialului, ci și piatra de temelie pentru a vă asigura că formula dumneavoastră ignifugă de înaltă performanță își poate îndeplini în mod repetat și fiabil performanța de proiectare în fiecare producție, protejând astfel reputația produsului și eficiența producției. Produsele de hipofosfit de aluminiu pe care le oferim au suferit un tratament strict de uscare și sunt ambalate cu materiale rezistente la umiditate. Dacă aveți nevoie de sugestii personalizate pentru soluții de depozitare și pretratare adaptate mediului dumneavoastră specific din fabrică (în special în zonele cu umiditate ridicată) sau pentru a obține parametrii procesului de pre-uscare, vă rugăm să nu ezitați să contactați echipa noastră de asistență tehnică în orice moment.

Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta